产品中心
去年冬天,东莞一家做PCBA代工的电子厂找到我。他们那条SMT产线,12月份产品不良率突然从0.8%飙到3.7%,光是报废的板子就损失了十几万。产线主管急得不行,查了烙铁、查了锡膏、查了物料,*后发现问题出在一个谁都没想到的地方——车间湿度掉到了28%RH。
这不是个例。每年秋冬两季,长江以北的电子厂几乎都要经历一轮静电“阵痛”。2026年,随着元器件集成度越来越高,线宽越来越细,ESD对产线的威胁只增不减。这篇文章不讲虚的,直接上数据、上案例、上方法。
很多厂长知道静电有害,但说不清害在哪。这里有两个关键数据:
1. 人体静电电压: 人在干燥环境(湿度<30%RH)中走动,身上静电可达15000V以上。即便在湿度50%RH的环境,也能轻松达到3000V。
2. 元器件耐受电压: 2026年主流的01005封装电阻、CSP芯片,ESD耐受电压普遍在50V-200V之间。MOSFET栅极氧化层更脆弱,部分型号耐受仅30V。
这意味着什么? 一个工人身上携带的静电,是精密元件耐受极限的几十倍甚至上百倍。更可怕的是,很多ESD损伤是“隐性的”——元件没完全击穿,但性能退化,出厂测试通过,到了客户手里用两个月就失效。这种“ latent defect ”(潜在缺陷)造成的售后损失,往往是直接报废的5-10倍。
实操建议:
立即测一下你车间冬季*低湿度,如果低于35%RH,ESD风险已经亮红灯。防静电手段很多:防静电手环、离子风机、防静电地板、导电周转箱……但很多人忽略了*基础、*有效、成本*低的一环——环境湿度控制。
空气中湿度低于40%RH时,静电荷极难通过空气传导泄放,绝缘体表面电阻率急剧上升。当湿度从60%RH降到20%RH,某些塑料表面的静电压会升高10倍以上。
真实案例: 苏州一家汽车电子厂,2025年11月车间湿度跌到25%RH,三条插件线同时出现IC引脚击穿。他们起初加装了12台离子风机,效果有限——因为离子风机只中和局部区域,无法解决整个车间空气绝缘的问题。后来引入工业加湿机,把车间湿度稳定在45%-55%RH,配合原有防静电措施,不良率从2.9%降到了0.4%。
为什么加湿有效? 水分子在物体表面形成一层极薄的导电膜,让静电荷以10^-6秒级的速度泄放,而不是积累到击穿电压。这是物理层面的“釜底抽薪”。
实操建议:
电子厂车间湿度底线是40%RH,理想区间45%-60%RH。低于40%必须启动加湿。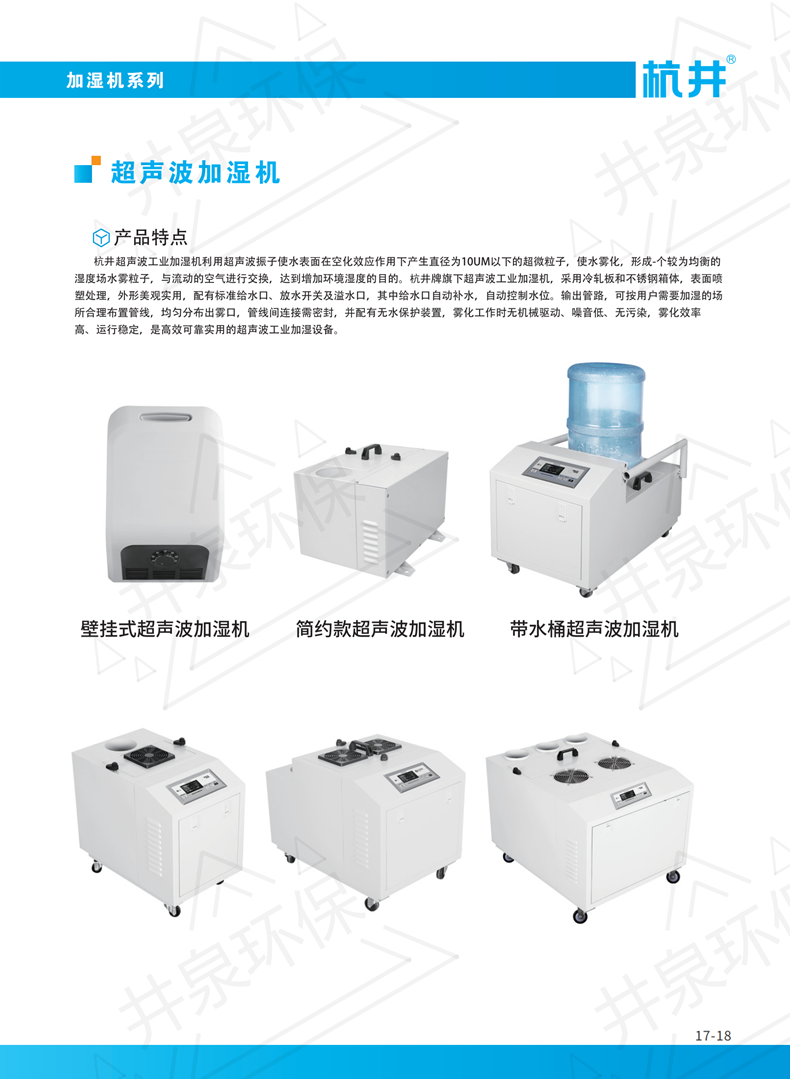
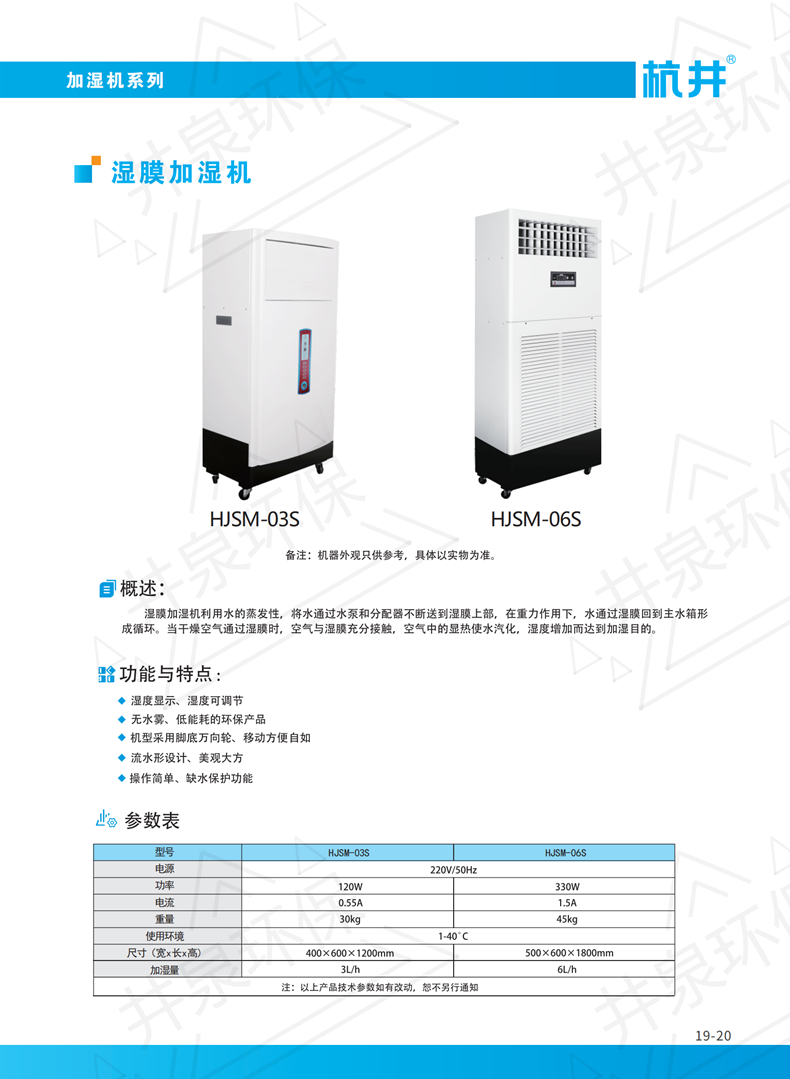
市面上工业加湿机主要分三类:超声波、高压微雾、湿膜。电子厂怎么选?直接说结论:
1. 超声波加湿机
优点:加湿快、能耗低、安装灵活。2. 高压微雾加湿机
优点:加湿量大,单台可覆盖500-1000㎡,对水质要求相对宽松(可用软化水)。3. 湿膜加湿机
优点:等焓加湿,不产生白粉,水质要求低,维护简单。我的观点: 电子厂首选湿膜加湿+高压微雾组合方案。湿膜负责基础湿度维持,高压微雾负责快速补湿。超声波不是不能用,但必须配纯水系统,综合成本反而*高。
实操建议:
先算加湿量:车间体积(m³)×(目标湿度-当前湿度)×0.3 = 所需加湿量(kg/h)。宁大勿小。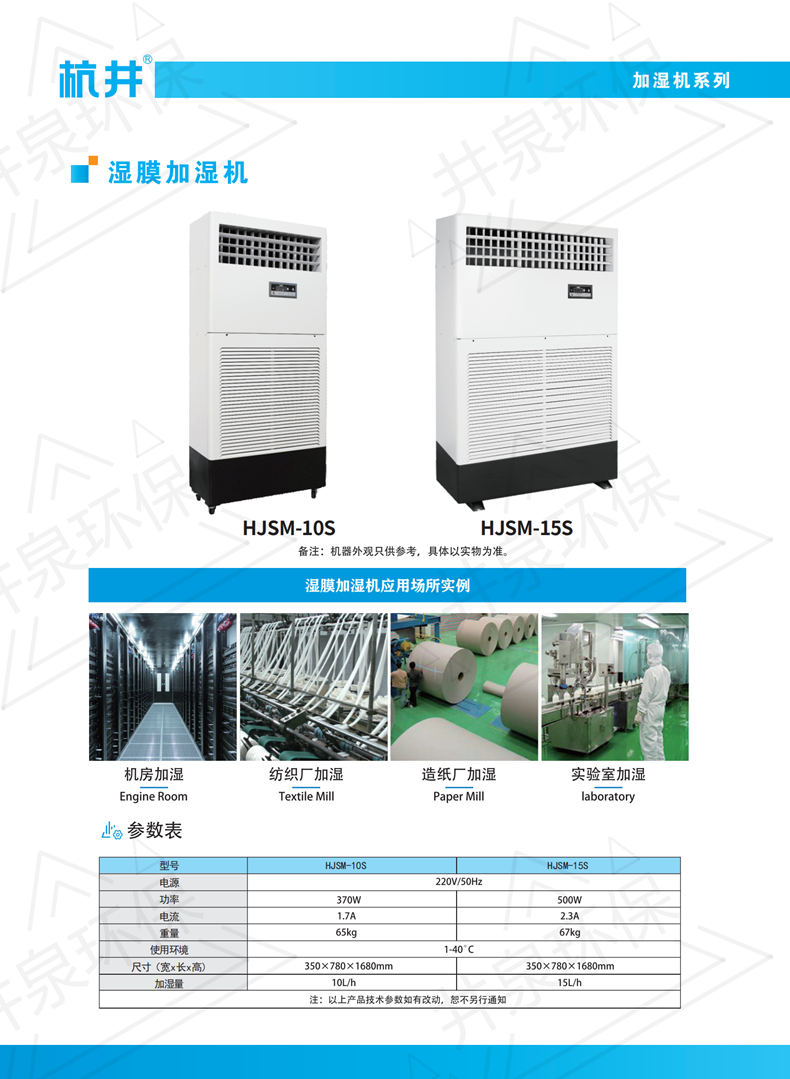
加湿是地基,但光有地基盖不了楼。完整的ESD防护体系,这三样缺一不可:
1. 接地系统
2. 离子中和
离子风机:覆盖无法接地的绝缘体表面(如塑料外壳、传送带)。3. 防静电包装与周转
周转箱、料盘必须用防静电材质,表面电阻10^6-10^9Ω。实操建议:
建立ESD日检、周检、月检制度。日检手环,周检接地,月检离子风机和地板。2026年,电子厂的竞争已经从“能不能做”变成“做得好不好”。一颗01005电阻的ESD损伤,可能让一批价值几十万的板子全部报废。加湿机不是万能药,但它是性价比*高的ESD防线——一台高压微雾加湿机,覆盖500㎡车间,一年电费加水费不到两万块。而一次ESD批量事故,损失可能是这个数字的几十倍。
记住三个数字:40%RH是底线,45%-60%RH是目标,10^6-10^9Ω是防静电材料的标准电阻区间。
静电看不见,但损失看得见。2026年,别让湿度成为你良率报表上那个说不清的“其他原因”。


 赵先生
 咨询电话